Фарфор и керамогранит: разные пути спекания
Фарфор и керамогранит могут содержать похожие компоненты, но уплотняются по-разному. Сравнение пяти лабораторных масс показывает роль кристаллического каркаса, расплава и формы кристаллов муллита при обжиге.
Опубликовано 22.11.2023
Новая линия выпуска плитки увеличивает производственные возможности, но свойства керамики зависят ещё и от поведения массы при обжиге. Этот технологический вопрос возникает за сообщениями о расширении предприятий. Например, РБК Кавказ 22 ноября 2023 года сообщил о переносе сроков проекта завода «Керамогранит Дагестан». По информации регионального министерства, планировалась вторая линия с увеличением мощности до 4,4 миллиона квадратных метров плитки в год. Это исторический план предприятия в России, а не подтверждение его последующего выполнения. Для понимания самого материала полезно отдельно рассмотреть, как при нагревании взаимодействуют кристаллы и образующийся расплав.
Особенно показательно сравнение фарфора и керамогранита. В их составах могут встречаться похожие исходные компоненты: глинистое сырьё, полевые шпаты и кварц. Однако сходство перечня сырья не означает одинакового пути уплотнения. При обжиге часть фаз исчезает, другие образуются, а состав жидкой фазы меняется вместе с их превращениями. Поэтому вопрос заключается не только в достижении определённой температуры. Нужно понять, какая доля материала остаётся кристаллической, как устроены эти кристаллы и насколько вязким становится расплав. Сравнение нескольких специально подготовленных масс позволяет проследить эти различия в пределах одного исследования.
Описание иллюстрации
- Исследование опубликовано раньше новости
- 24 декабря 2022
- Публикация исследования
- 22 ноября 2023
- Сообщение РБК Кавказ
Пять масс из сопоставимого сырья
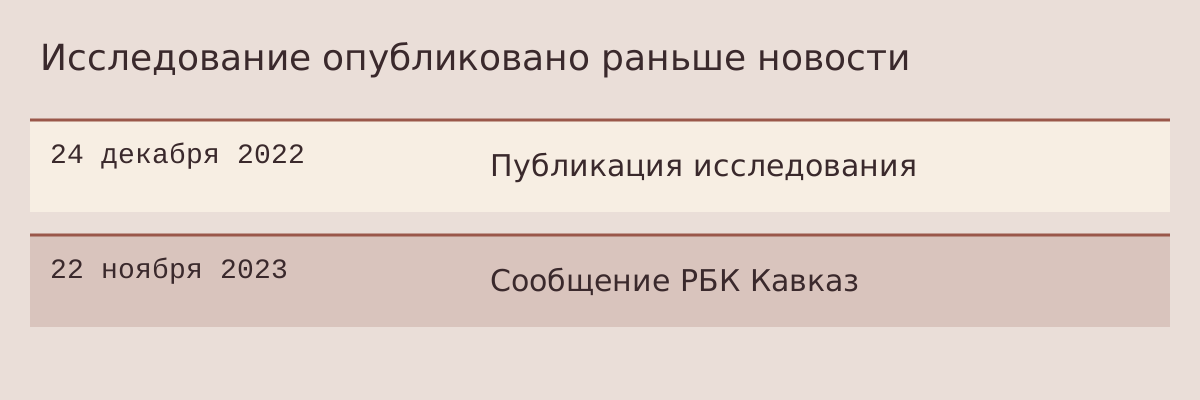
Такую задачу поставили Соня Конте (Sonia Conte), Кьяра Молинари (Chiara Molinari), Маттео Ардит (Matteo Ardit), Джузеппе Кручиани (Giuseppe Cruciani), Микеле Донди (Michele Dondi) и Кьяра Дзанелли (Chiara Zanelli). Их исследование спекания фарфора и керамогранита опубликовано онлайн 24 декабря 2022 года. Хотя статья относится к журнальному выпуску 2023 года, фактическая дата публикации более ранняя. Авторы сравнивали лабораторные составы, а не продукцию дагестанского предприятия. Их результаты объясняют поведение выбранных керамических систем и не подтверждают рецептуру, режим печи или качество продукции какого-либо завода из новостного сообщения.
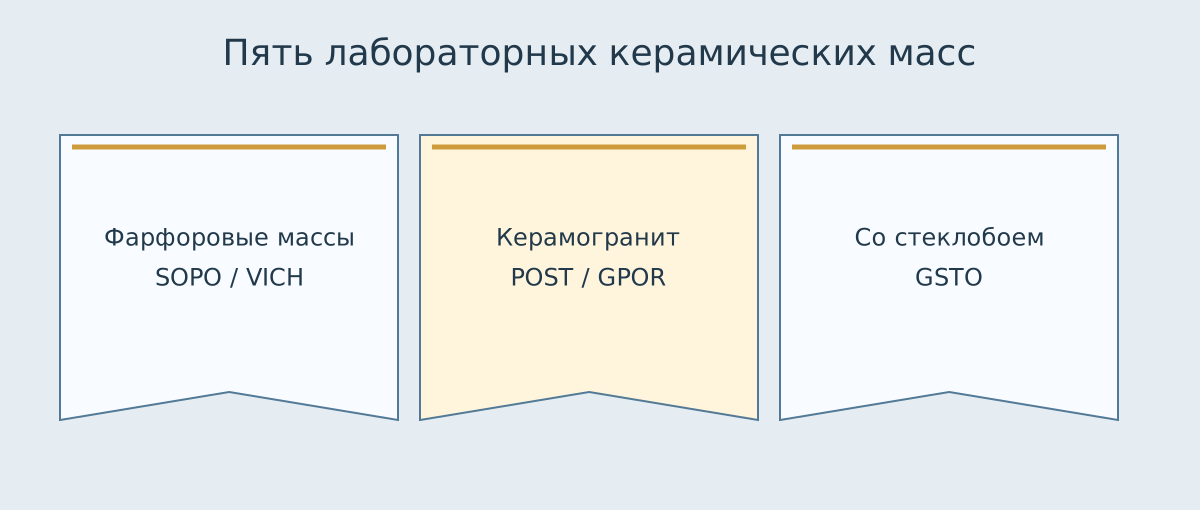
В работе подготовили пять масс. Две воспроизводили фарфороподобные материалы: мягкий фарфор с обозначением SOPO и массу для санитарной керамики VICH. Два классических керамогранитных состава обозначены POST и GPOR. Пятый, GSTO, содержал стеклобой и представлял отдельный вариант стеклосодержащего керамогранита. Эти обозначения помогают сохранять связь между составом и результатом испытания. Их нельзя читать как готовые торговые марки или универсальные классы качества. В частности, различия внутри группы керамогранита важны не меньше, чем общее сравнение этой группы с двумя фарфоровыми массами.
Основой служили каолин, пластичная глина, натриевый полевой шпат и кварцевый песок; для одного состава использовали другой источник натриевого шпата. В стеклосодержащую массу ввели натрий-кальций-силикатное стекло. Такая постановка уменьшает разнообразие исходного сырья и позволяет сопоставлять изменение его пропорций. Одновременно она ограничивает охват исследования. Авторы прямо отмечают, что применение одинакового набора компонентов помешало полностью воспроизвести обычные промышленные фарфоровые составы с более высоким отношением калия к натрию. Следовательно, результаты двух фарфоровых масс не описывают без исключений всё семейство фарфора и все возможные способы его производства.
Различия рецептур были существенными. В SOPO использовали 50 процентов каолина, а в VICH — 27 процентов каолина и 23 процента пластичной глины; доли кварца и полевого шпата в этих двух массах совпадали. Классические керамогранитные составы отличались соотношением глины и каолина, а также источником и количеством шпата. В GSTO доля стекла составляла 20 процентов массы. Поэтому опыт сравнивает связанные между собой изменения рецептуры, а не единственную добавку при неизменности всех остальных компонентов. Это необходимо учитывать, когда авторы связывают различия спекания с особенностями состава и возникающих фаз.
Все массы готовили в лаборатории по схеме, имитирующей изготовление плитки. Сырьё измельчали мокрым способом, сушили, разрушали агломераты и гранулировали. Из порошков прессовали диски диаметром 50 миллиметров при давлении 40 мегапаскалей, затем снова сушили. Единая последовательность подготовки помогала сопоставить массы, но исходные прессовки всё равно имели разную плотность. Состав влияет не только на реакции в горячей печи, но и на состояние заготовки до обжига. Поэтому начальная плотность входит в интерпретацию последующего уплотнения: одинаковая внешняя форма диска ещё не означает одинаковую упаковку частиц внутри него.
Температура работает вместе со временем
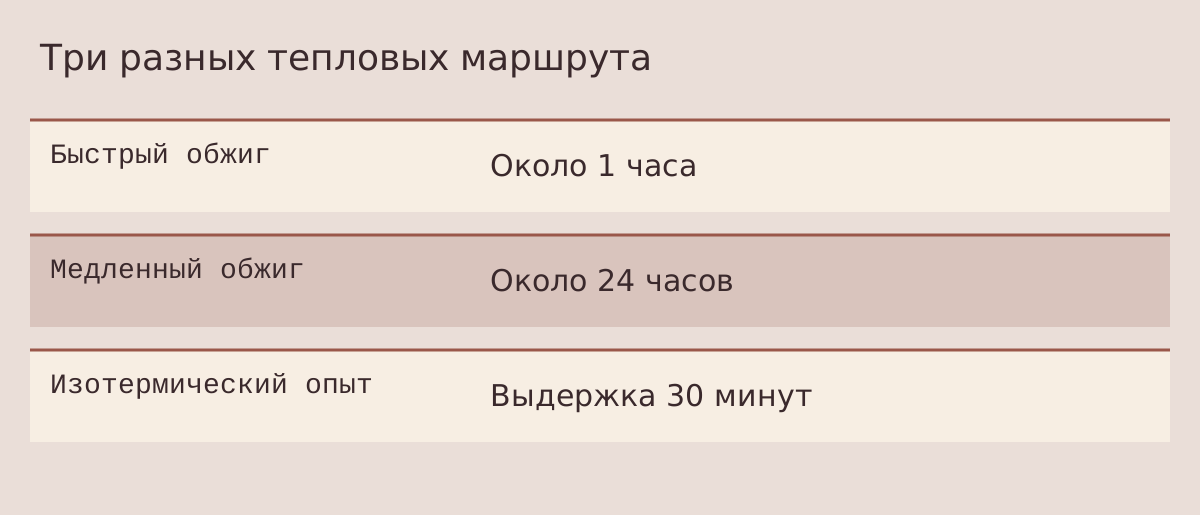
Диски обжигали при максимальных температурах от 1000 до 1250 градусов Цельсия в цикле продолжительностью около часа от холодного состояния до охлаждения. Для SOPO и VICH дополнительно применяли медленный цикл около 24 часов с повышением максимальной температуры вплоть до 1330 градусов. Таким образом, высокотемпературные результаты фарфоровых масс нельзя приписывать тому же быстрому часовому режиму. Авторы использовали специальные кольца для сопоставления теплового воздействия разных циклов. Однако полученную ими оценку различий нельзя превращать в универсальное правило пересчёта температуры между любыми печами: длительность и скорость нагревания остаются частью экспериментальных условий.
Описание иллюстрации
- Пять лабораторных керамических масс
- Фарфоровые массы
- SOPO / VICH
- Керамогранит
- POST / GPOR
- Со стеклобоем
- GSTO
Отдельные испытания проводили методом оптической термодилатометрии. Небольшие образцы нагревали с заданной скоростью и выдерживали при выбранной максимальной температуре 30 минут, регистрируя изменение размеров по изображениям. Это другой опыт, чем обжиг дисков с последующим измерением готовых образцов. Его задача — увидеть, когда начинается уплотнение, как меняется его скорость и что происходит при продолжении выдержки. Разделение этих двух подходов существенно: свойства после завершённого цикла и поведение во время постоянной высокотемпературной выдержки связаны, но не являются одним и тем же измерением на одинаковом временном маршруте.
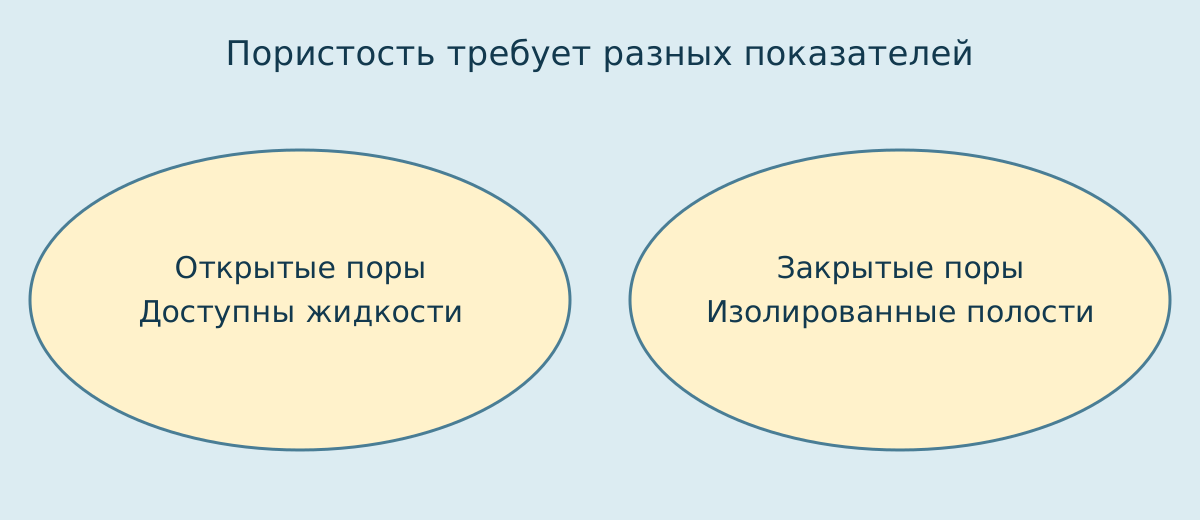
После обжига определяли водопоглощение, открытую пористость и объёмную плотность. Общую пористость рассчитывали с использованием объёмной плотности и плотности измельчённого материала, а закрытую — как разность общей и открытой. Поэтому низкое водопоглощение нельзя отождествлять с отсутствием любых пор. Жидкость при соответствующем испытании характеризует доступную ей поровую систему, тогда как изолированные полости учитываются иначе. Это различие помогает понять стеклосодержащий состав, в котором низкое водопоглощение сочеталось с заметной закрытой пористостью. Для описания материала требуется несколько показателей, а не один процент, оторванный от способа его получения.
Внутри исследования авторы использовали водопоглощение менее 0,5 процента как критерий выбора температуры спекания. Здесь это именно принятое ими рабочее определение, а не самостоятельное заключение о соответствии любой современной продукции обязательным требованиям. Для GPOR и GSTO соответствующая температура составляла 1200 градусов, для POST — 1225, для обеих фарфоровых масс — 1280. Значения относятся к указанным составам и циклам. Они показывают различия испытанных материалов, но не задают готовую программу для предприятия: перенос потребовал бы проверки сырья, размеров изделий, оборудования и фактического теплового воздействия.
Описание иллюстрации
- Три разных тепловых маршрута
- Быстрый обжиг
- Около 1 часа
- Медленный обжиг
- Около 24 часов
- Изотермический опыт
- Выдержка 30 минут
У стеклосодержащей массы проявилось особенно важное несовпадение критериев. Нужное водопоглощение GSTO достигалось при 1200 градусах, тогда как максимальное уплотнение в серии обжигов отмечено при 1225. Раннее начало спекания также не обеспечило ей наибольшую конечную плотность среди сравниваемых масс. При дальнейшем нагревании плотность могла уменьшаться из-за увеличения объёма закрытых пор. Поэтому поиск одной «лучшей температуры» без указания измеряемого свойства скрывает часть картины. Температура достижения выбранного водопоглощения, положение максимума плотности и устойчивость при выдержке представляют разные характеристики поведения материала и не обязаны совпадать.
Кристаллический каркас меняется при обжиге
Чтобы объяснить эти результаты, авторы изучали фазовый состав рентгеновской дифракцией с количественным уточнением. В образцы вводили внутренний стандарт, что позволяло оценивать долю кристаллических фаз и некристаллической составляющей. Химический состав последней затем рассчитывали по разности общего состава и вклада определённых кристаллических фаз. Важно сохранить последовательность: фазовые доли получали из анализа дифракционных данных, а состав стекловидной части выводили расчётным способом с принятыми предположениями о составе кристаллов. Это не прямое измерение каждого химического компонента расплава внутри работающей печи, хотя такой расчёт помогает сопоставить разные массы.
В классических керамогранитных составах полевые шпаты постепенно участвовали в образовании расплава, а кварц растворялся медленнее и частично сохранялся. Одновременно формировался муллит — новая кристаллическая фаза, возникающая при превращениях глинистых компонентов. Таким образом, после обжига материал представлял сочетание стекловидной матрицы и сохранившихся либо вновь образовавшихся кристаллов. Термин «каркас» в обсуждении относится к этим твёрдым составляющим, находящимся в жидкой фазе при высокой температуре. Он не означает отдельную металлическую арматуру или неизменную сетку: количество, форма и состав кристаллических частиц продолжают меняться по мере реакций и растворения.
Описание иллюстрации
- Пористость требует разных показателей
- Открытые поры
- Доступны жидкости
- Закрытые поры
- Изолированные полости
Для двух фарфоровых масс развитие фаз было сложнее, чем плавное увеличение доли стекла. Интенсивное образование муллита временно уменьшало темп накопления некристаллической составляющей; при более высоких температурах авторы описывали растворение и повторное выделение этой фазы. В результате одинаковое повышение температуры могло сопровождаться разными изменениями структуры на разных участках нагрева. Это объясняет, почему керамическую массу нельзя рассматривать как заранее приготовленную неизменную жидкость с небольшим количеством наполнителя. При обжиге меняется сама система: кристаллы забирают компоненты из расплава или возвращают их в него, влияя одновременно на твёрдую и жидкую части.
Электронная микроскопия позволила авторам описать не только количество, но и форму кристаллов муллита. В POST и GPOR они отмечали преимущественно мелкий первичный муллит с небольшим отношением длины к толщине. В фарфоровых массах вместе с ним наблюдали более вытянутые вторичные кристаллы, включая длинные игольчатые формы. В GSTO также встречался вторичный муллит, хотя общий набор его структурных особенностей отличался от фарфора. Здесь пересказывается описание исследователей, а не воспроизводятся их микрофотографии. Такие наблюдения помогают связать фазовый анализ с геометрией частиц, которую одна таблица массовых долей не показывает.
Именно геометрия делает сравнение особенно содержательным. При близком количестве определённой фазы её кристаллы могут иметь разную длину, толщину и взаимное расположение. Авторы обсуждают рост вытянутых форм муллита и образование пучков игл в фарфоровых массах как факторы поведения материала при высокой температуре. Однако это не следует превращать в численную гарантию прочности готовой плитки: отдельного сравнения эксплуатационной прочности изделий дагестанского завода работа не содержит. В рассматриваемом опыте морфология прежде всего помогает понять, как кристаллическая часть сопротивляется изменению формы в присутствии расплава и почему массы с похожими компонентами ведут себя по-разному.
Вязкость расплава и вязкость всей массы
Стекловидная часть тоже не остаётся химически постоянной. Растворение кварца увеличивает её содержание кремнезёма, а образование муллита изменяет распределение алюминия между кристаллами и некристаллической матрицей. Полевые шпаты вносят собственный набор компонентов при переходе в расплав. Для описания этих изменений авторы рассчитывали показатели структуры алюмосиликатной системы. Их задача — связать состав с предполагаемыми свойствами жидкости, а не просто перечислить оксиды исходного порошка. Поэтому химический анализ необожжённой массы не заменяет анализа фаз после нагревания: один и тот же элемент может оказаться в разных частях материала, играющих неодинаковую роль.
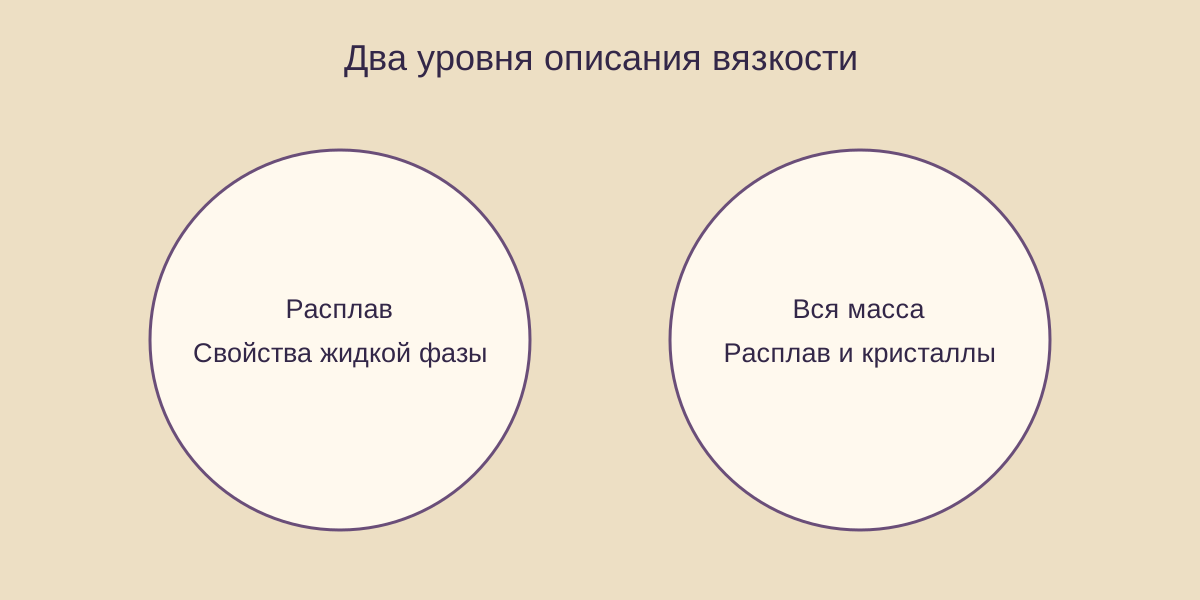
Вязкость расплава и его поверхностное натяжение в работе оценивали с помощью расчётных моделей на основе химического состава. Для керамогранитных масс авторы получили тенденцию уменьшения вязкости жидкой фазы с повышением температуры. У двух фарфоровых масс изменение было сложнее и отражало последовательность фазовых превращений. Эти результаты следует называть расчётными оценками, сопоставленными с экспериментальным поведением. Они не являются прямым показанием вискозиметра, погружённого в образец во время обжига. Такое различие не обесценивает моделирование: оно показывает, какие выводы опираются на наблюдение размеров, какие — на фазовый анализ, а какие получены следующим расчётным шагом.
Для устойчивости формы одного свойства жидкости недостаточно. Авторы отдельно рассматривали эффективную вязкость всей массы, объединяющую вклад расплава и находящихся в нём кристаллов. В расчёт входили доля твёрдой фазы и характеристика формы частиц. Поэтому масса с более вытянутыми кристаллами может вести себя иначе, чем система с похожей жидкой фазой, но другим кристаллическим каркасом. Это ключ к различию между фарфором и керамогранитом в данном опыте. По интерпретации авторов, для фарфоровых составов особенно существенна эволюция микроструктуры муллита, а для классического керамогранита — химическое состояние расплава вместе с сохранением остаточных кристаллов.
Описание иллюстрации
- Два уровня описания вязкости
- Расплав
- Свойства жидкой фазы
- Вся масса
- Расплав и кристаллы
Оптические испытания при выдержке дали возможность сопоставить эти представления с изменением размеров. После достижения максимального уплотнения керамогранитные массы могли расширяться; наиболее выраженное поведение авторы отмечали у GSTO. У SOPO и VICH в исследованных условиях существенного расширения за время выдержки не наблюдали. Это вывод о конкретном высокотемпературном опыте, а не об отсутствии деформаций у любых фарфоровых изделий. Авторы связывают поведение с сочетанием вязкости, кристаллического каркаса и закрытых пор. Важно и время: состояние материала при достижении максимальной температуры не полностью описывает то, что произойдёт после продолжительного пребывания на ней.
GSTO оказался полезным исключением для проверки объяснения. Его расчётная эффективная вязкость при выбранной температуре сама по себе не предсказывала столь заметного расширения, какое наблюдали в опыте. Исследователи обратили внимание на состав сохранявшегося каркаса: значительная его часть приходилась на плагиоклаз, то есть полевой шпат. Если такой каркас продолжает растворяться при выдержке, одновременно уменьшается количество твёрдых частиц и меняется химия жидкости. В этом случае одного начального расчётного значения вязкости недостаточно. Авторы обозначают объяснение как рабочую гипотезу, требующую дальнейшей проверки, поэтому здесь оно сохраняет именно этот статус.
Для кварцевого и полевошпатового каркаса исследователи предлагают разные последствия растворения. Переход кварца в жидкость может уменьшать твёрдую долю, но одновременно обогащать расплав кремнезёмом и менять его вязкость в противоположном направлении. Растворение полевого шпата в рассматриваемой стеклосодержащей массе, по предложенной гипотезе, не даёт такого же компенсирующего эффекта. Это содержательное различие между двумя видами остаточных кристаллов. Однако из него нельзя вывести универсальный запрет на стеклобой или готовую норму его добавления: испытан один конкретный стеклосодержащий состав, а результаты зависят от всего сочетания компонентов, подготовки и теплового режима.
Как сопоставлять результаты без подмены условий
Границы исследования особенно важны при переходе от лабораторного диска к промышленному изделию. В работе сравнивали пять специально составленных масс, быстрые и медленные обжиги, а также отдельные изотермические испытания небольших образцов. Она не проверяла всю совокупность заводских составов, размеров плит, способов формования и режимов печей. Тем не менее сопоставление ценно тем, что связывает сырьё, фазы, морфологию и изменение размеров в одной экспериментальной программе. Для производственного чтения полезнее сохранить эту цепочку доказательств, чем выбрать из статьи одну температуру и объявить её универсальным решением задачи спекания.
Следующий перечень помогает удержать необходимые связи между показателями. Он относится к разбору данного исследования и не представляет инструкцию по настройке промышленной печи. В частности, водопоглощение, общая пористость и максимальная плотность должны оставаться разными характеристиками, даже когда их изменения взаимосвязаны. Равным образом расчётное объяснение не должно незаметно превращаться в прямое измерение. Когда у каждого числа сохраняются состав, тепловой маршрут и метод получения, сравнение разных керамических масс становится содержательнее: можно увидеть не только итог уплотнения, но и причину, по которой исследователи предлагают определённую интерпретацию.
- Указывать состав массы и состояние прессовки до обжига.
- Разделять быстрый цикл, медленный цикл и отдельную высокотемпературную выдержку.
- Сопоставлять водопоглощение с открытой и закрытой пористостью, сохраняя определения.
- Отличать количество кристаллических фаз от формы и размеров их частиц.
- Различать экспериментальные наблюдения, расчётные свойства расплава и рабочие гипотезы.
Сравнение показывает, почему фарфор и керамогранит нельзя описывать только общим перечнем минерального сырья. В испытанных массах различались последовательность фазовых превращений, морфология муллита, состав расплава и устойчивость при выдержке. Стеклобой позволял раньше начать уплотнение, но раннее начало не гарантировало наибольшей конечной плотности или лучшей размерной стабильности. Поэтому содержательный технологический вывод состоит в совместном рассмотрении жидкости, кристаллического каркаса и времени нагрева. Такая постановка помогает понимать материал, сохраняя разницу между лабораторным объяснением и проверкой конкретного промышленного процесса, которую новость о строительстве новой линии сама по себе не заменяет.
Производственный контекст: Рустам Каниев, РБК Кавказ, 22 ноября 2023 года. Техническая часть — самостоятельная русскоязычная адаптация работы Сони Конте (Sonia Conte), Кьяры Молинари (Chiara Molinari), Маттео Ардита (Matteo Ardit), Джузеппе Кручиани (Giuseppe Cruciani), Микеле Донди (Michele Dondi) и Кьяры Дзанелли (Chiara Zanelli), опубликованной 24 декабря 2022 года, DOI 10.3390/ma16010171, по лицензии CC BY 4.0. Изменены язык, структура и объяснение; рисунки первоисточника не воспроизводятся.
Оставить комментарий