Кварцевая преформа и оптоволокно: состав стекла, вытяжка и защитное покрытие
Преформа задаёт состав и геометрию оптического волокна. Как формируют стеклянную заготовку, вытягивают нить и защищают её поверхность, а также что меняют лабораторные способы прототипирования.
Опубликовано 22.07.2024
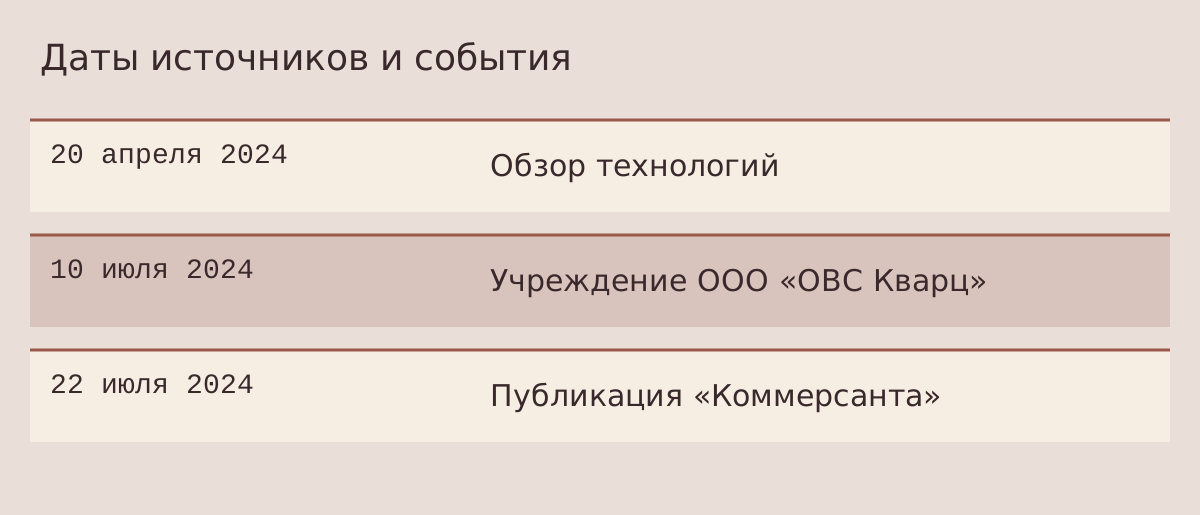
В сообщении «Коммерсанта» от 22 июля 2024 года о проекте производства преформ в России была важная технологическая подробность: завод заготовок и производство готового волокна — разные звенья. Как установил автор публикации Алексей Жабин, «Оптиковолоконные системы» 10 июля зарегистрировали дочернее ООО «ОВС Кварц». Компания подтвердила назначение нового юридического лица для работы над проектом завода преформ, но не раскрыла сроки строительства. Это историческое сообщение о подготовке проекта, а не подтверждение запуска предприятия. Чтобы понять предмет такого производства, нужно проследить путь материала от стеклянной заготовки до защищённой тонкой нити.
Техническую основу этого разбора составляет обзор Павла Маневского (Pawel Maniewski) и пяти соавторов, опубликованный онлайн 20 апреля 2024 года в Journal of the American Ceramic Society. Исследователи из Королевского технологического института в Стокгольме и Саутгемптонского университета рассматривают изготовление специальных оптических волокон, включая новые лазерные методы. Их отправная точка — два основных этапа: получение преформы и вытяжка волокна. Обзор позволяет объяснить назначение операций, но не устанавливает технологию российского проекта. Промышленные способы и лабораторные подходы ниже различаются именно по представленному в работе назначению, а не объединяются в предполагаемую производственную линию.
Описание иллюстрации
- Даты источников и события
- 20 апреля 2024
- Обзор технологий
- 10 июля 2024
- Учреждение ООО «ОВС Кварц»
- 22 июля 2024
- Публикация «Коммерсанта»
Почему заготовка сложнее прозрачного стержня
Кварцевое стекло привлекательно сочетанием химической и механической устойчивости, связанной с прочными связями кремния и кислорода. Однако подходящая оптическая заготовка определяется не одной прозрачностью. Важны состав стекла, пространственное распределение добавок и качество сформированных границ. В обзоре показано, что легирование меняет целый набор характеристик: показатель преломления, вязкость, температуру плавления, тепловое расширение и фоточувствительность. Поэтому добавка выполняет конкретную функцию и одновременно затрагивает условия последующей обработки. Нельзя считать любое изменение состава способом улучшить сразу все свойства: изготовитель должен учитывать, как выбранные материалы ведут себя вместе при нагреве и вытяжке.
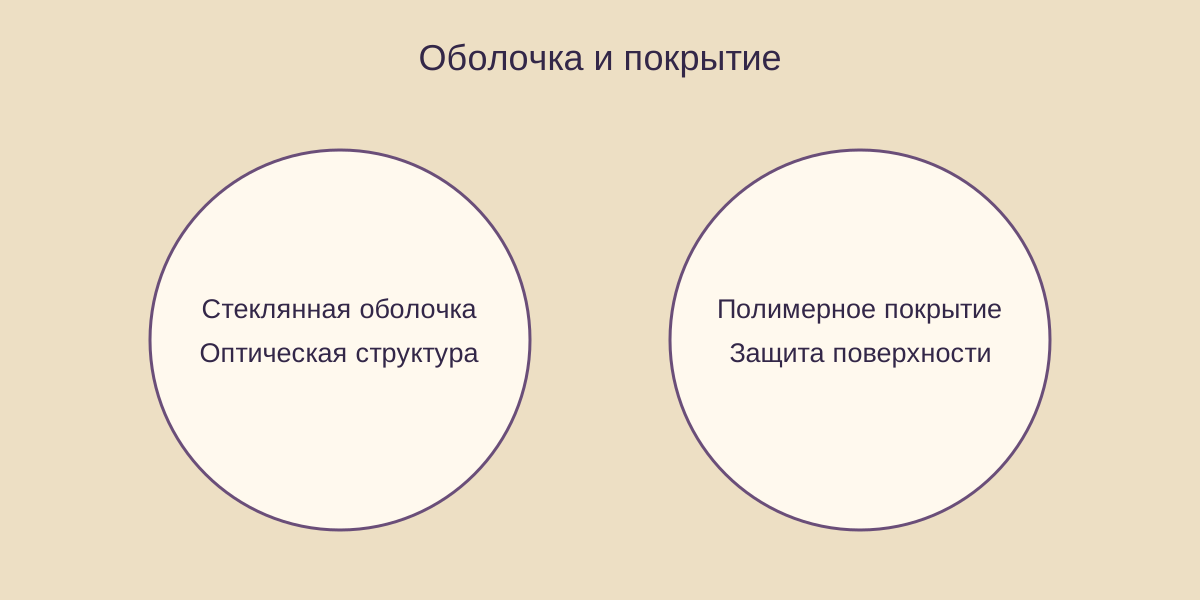
В простейшем описываемом случае сердцевина имеет более высокий показатель преломления, чем окружающая её стеклянная оболочка. Такое различие обеспечивает направление света вдоль волокна. Оболочка здесь — часть оптической стеклянной структуры, а не наружная пластиковая защита. Это различие особенно существенно при чтении описаний производства: сначала формируют совместимую систему стёкол с нужным распределением оптических свойств, затем вытягивают её и наносят защитный материал. Прозрачность обоих стёкол сама по себе не заменяет требуемого соотношения показателей преломления. Преформа должна содержать будущую структуру, а не просто достаточный объём стекла для получения длинной нити.
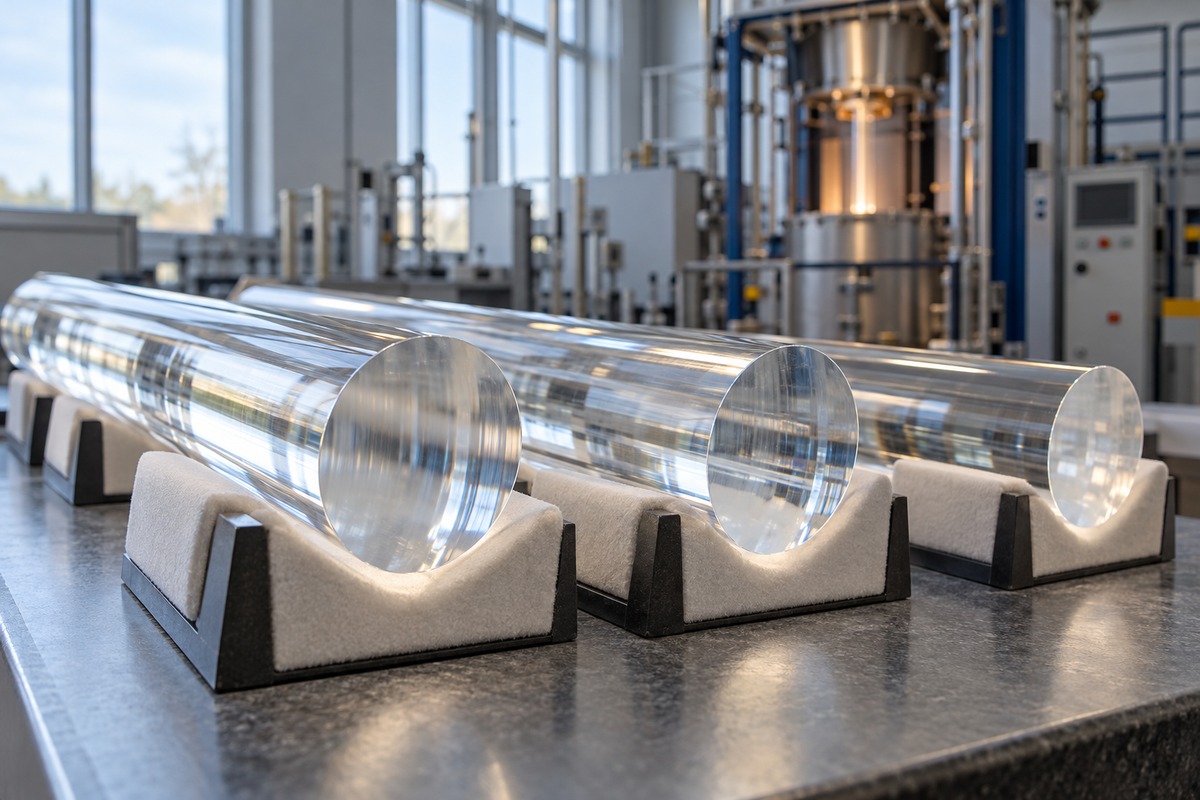
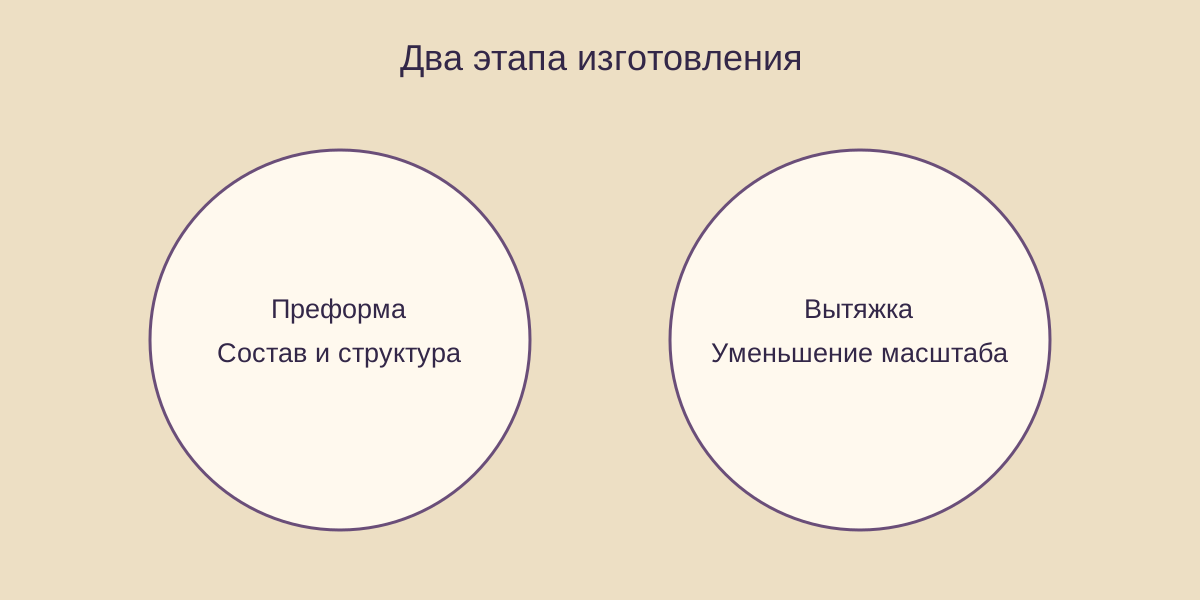
Преформу удобно понимать как увеличенное поперечное сечение будущего волокна. В ней заранее задают положение сердцевины, соотношение областей и распределение состава. При вытяжке размеры уменьшаются, поэтому недостаточно контролировать только наружный диаметр заготовки. Существенно, что находится внутри неё и как эти области будут деформироваться вместе. В обзоре получение преформы и вытяжка рассматриваются как последовательные, связанные задачи. Первым этапом создают материал и геометрию; вторым переводят эту структуру в тонкое волокно. Такая последовательность объясняет, почему производство кабеля, вытяжка волокна и изготовление преформ требуют разных операций, хотя относятся к одной технологической цепочке.
Как формируют стекло и распределяют добавки
Один из описанных путей начинается с осаждения материала из газообразных исходных соединений. При внешнем осаждении OVD и аксиальном осаждении VAD кварцевый материал образуется на нагреваемой основе. В частности, окисление тетрахлорида кремния даёт частицы диоксида кремния, из которых складывается пористая заготовка. На этой стадии слово «стекло» ещё не означает готовый плотный прозрачный стержень: пористый материал предстоит обработать и уплотнить. Важно различать химическое образование вещества и получение конечной структуры. Выбор исходных соединений, способ осаждения и последующая обработка совместно определяют результат; одна фотография белой пористой заготовки не раскрывает весь этот маршрут.
Пористая структура позволяет обрабатывать осаждённый материал до его окончательного уплотнения. В обзоре отдельно отмечена проблема гидроксильных групп: они могут увеличивать затухание на длинах волн, используемых в телекоммуникациях. Поэтому удаление влаги и соответствующая химическая обработка имеют оптический смысл, а не служат только внешней очистке поверхности. Последующее получение плотного стекла должно сохранить требуемый состав. Из этого не следует универсальный режим для любой заготовки: обзор описывает функции стадий и особенности методов. Существенная связь здесь конкретна — примеси и состояние материала до уплотнения способны повлиять на передачу света уже после вытяжки.
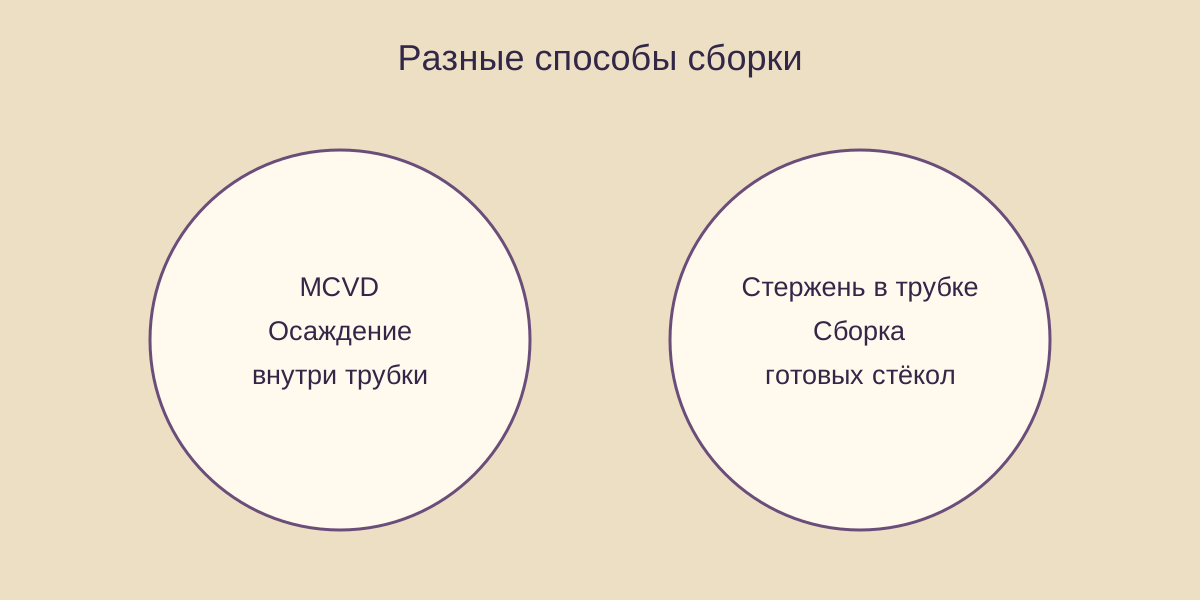
При модифицированном химическом осаждении из газовой фазы, MCVD, процесс организован иначе: исходные вещества подаются внутрь вращающейся стеклянной трубки, которую нагревают снаружи. Стенка отделяет внутреннюю область от внешнего пламени. Авторы связывают это устройство, в частности, с возможностью уменьшить исходное содержание гидроксильных примесей. Внутри формируются слои, из которых затем получают требуемую стеклянную структуру. Поэтому MCVD нельзя представлять просто как внешнее наращивание такого же стержня под другим названием. Расположение зоны осаждения и роль исходной трубки различаются, хотя конечная задача остаётся общей: создать заготовку с контролируемым составом и распределением оптических свойств.
Описание иллюстрации
- Два этапа изготовления
- Преформа
- Состав и структура
- Вытяжка
- Уменьшение масштаба
Не всякое оптическое волокно предназначено только для пассивной передачи сигнала. В специальных активных волокнах применяют редкоземельные добавки, например эрбий или иттербий, для усилителей и лазеров. Этот пример показывает, почему состав сердцевины становится самостоятельной инженерной задачей. Включение добавки должно сочетаться с изготовлением пригодного стекла и сохранением нужного распределения вещества. Однако наличие таких методов в обзоре не означает, что любое телекоммуникационное волокно содержит перечисленные элементы. Пассивную линию связи и активную лазерную среду объединяет волоконная геометрия, но требования к материалу и функции добавок у них могут существенно различаться.
Для введения некоторых добавок используется пропитка раствором. Описанная последовательность включает получение пористого слоя внутри стеклянной трубки, контакт с раствором, удаление оставшейся жидкости и сушку. Затем трубку обрабатывают с получением плотной преформы. Пористый слой здесь нужен как промежуточная структура, доступная для введения вещества, а не как желательное состояние готовой сердцевины. Метод связывает жидкофазное легирование с ранее сформированным кварцевым материалом. Его результат определяется не одним фактом присутствия раствора: дальнейшие стадии должны превратить обработанный слой в стекло, пригодное для совместной вытяжки с остальной заготовкой и сохранения запланированного оптического профиля.
Переход от исходного состава к фактическому распределению добавок не всегда прямолинеен. В обзоре обсуждаются неоднородности, возникающие из-за различий в летучести компонентов, скоростях реакций, выгорании и полноте окисления. Особенно важно, что состав в центральной области может отличаться от первоначального замысла. Поэтому название метода легирования ещё не доказывает равномерность полученного стекла. Для понимания процесса нужно разделять то, что вводят на промежуточной стадии, и то, что остаётся в окончательной структуре. Это конкретное ограничение изготовления материала, а не основание объявлять любой легированный образец неоднородным или заранее непригодным для оптического применения.
Описание иллюстрации
- Разные способы сборки
- MCVD
- Осаждение
- внутри трубки
- Стержень в трубке
- Сборка
- готовых стёкол
Другой маршрут — сборка «стержень в трубке», когда заранее изготовленный стержень сердцевины помещают в трубку из стекла с меньшим показателем преломления. Такое устройство наглядно разделяет исходные детали, но не устраняет требований к их соединению. Авторы отмечают сложность обеспечения качества границы: дефекты на ней способны вызывать рассеяние света. В обзоре также описано сочетание подходов, когда заготовку, связанную с MCVD, дополняют наружной стеклянной оболочкой. Следовательно, способы получения преформ не обязательно существуют как изолированные альтернативы. Их можно объединять, но тогда контроль касается и каждого исходного элемента, и качества сформированной общей структуры.
Вытяжка сохраняет структуру и меняет масштаб
При вытяжке конец преформы размягчают, после чего материал вытягивается в тонкую нить. Для кварцевого стекла обзор описывает высокотемпературный процесс, обычно в вертикальной башне с печью вокруг заготовки. Начальное движение размягчённого конца под действием тяжести переходит в управляемую вытяжку. Это не сверление канала и не нанесение стекла на готовую пластиковую нить: само стекло преформы становится волокном. Положение нагреваемой области и движение материала должны согласовываться, чтобы преобразование масштаба не разрушило предусмотренную внутреннюю геометрию. Поэтому башня вытяжки выполняет задачу формирования, а не просто перемотки уже существующего волокна на катушку.
Наружный диаметр контролируют после выхода волокна из горячей зоны. Соотношение скорости подачи заготовки и скорости вытяжки определяет, насколько тонкой становится получаемая нить. В описании процесса это связывает измерение с управлением движением материала. Если представить только быстро вращающуюся приёмную катушку, можно упустить вторую сторону баланса — поступление стекла из преформы. Контроль диаметра поэтому относится ко всей последовательности подачи и вытяжки. При этом одинаковый наружный размер не подтверждает автоматически одинаковое распределение состава внутри: геометрические параметры и оптическая структура связаны, но не являются одним и тем же измеряемым свойством.
Описание иллюстрации
- Оболочка и покрытие
- Стеклянная оболочка
- Оптическая структура
- Полимерное покрытие
- Защита поверхности
Температурное распределение важно не меньше скоростей. Авторы указывают, что равномерность нагрева поперечного сечения способствует согласованному течению материала и сохранению геометрии сердцевины и оболочки. Здесь особенно ясно проявляется связь первого и второго этапов: тщательно собранная заготовка должна деформироваться так, чтобы её внутреннее устройство воспроизводилось в меньшем масштабе. Описание этого принципа не даёт единственного режима для всех стёкол, поскольку состав влияет на поведение при нагреве. Нельзя переносить условия вытяжки одной системы на другую только потому, что обе заготовки выглядят прозрачными и имеют похожую цилиндрическую форму.
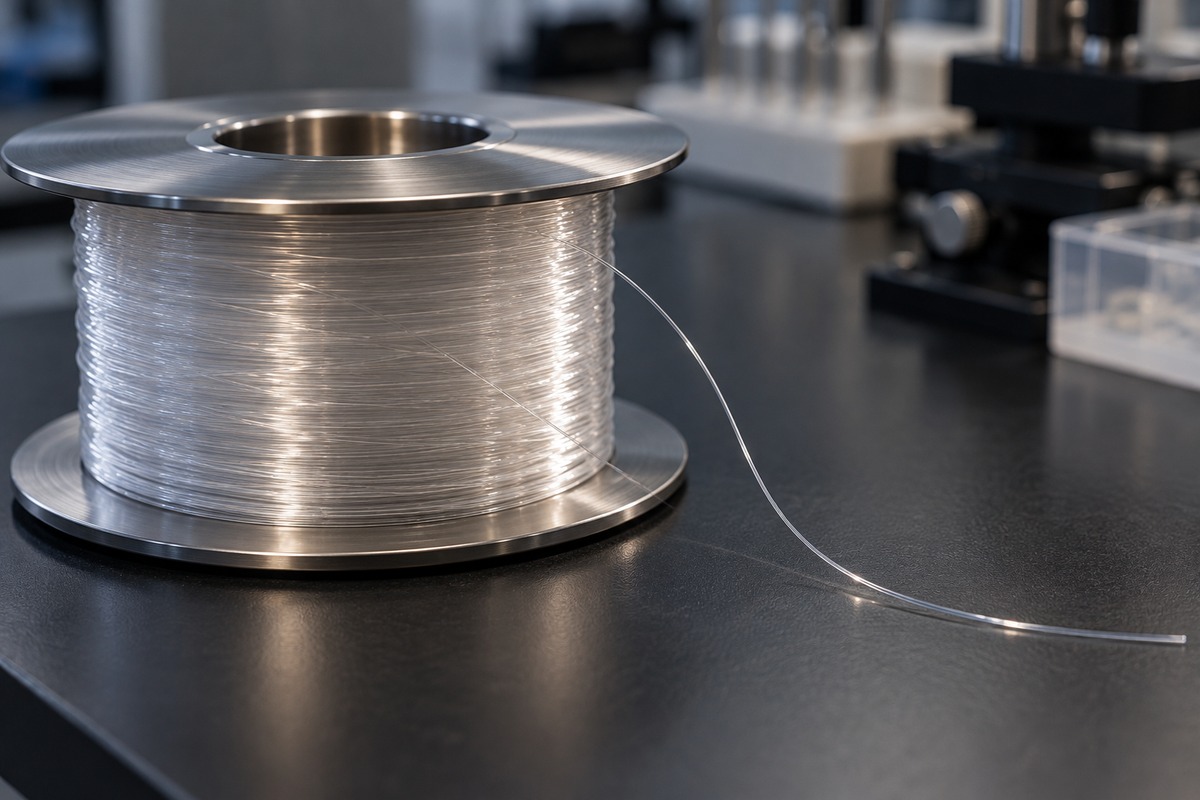
После формирования тонкого стеклянного волокна наносят защитное полимерное покрытие. В обзоре в качестве типичного материала названы акрилатные составы, отверждаемые ультрафиолетом. Их задача связана с защитой поверхности стекла от образования микротрещин и с повышением механической надёжности при обращении и намотке. Такое покрытие не следует путать со стеклянной оптической оболочкой: оно появляется на другой стадии и решает другую задачу. На фотографии катушки эти слои трудно различить, но технологически различие принципиально. Передачу света объясняют устройством стекла, а возможность обращаться с тонкой нитью без повреждения поверхности дополнительно обеспечивает наружная защита.
Для структур с воздушными каналами управление становится сложнее. Если преформа собрана из капилляров, при вытяжке нужно учитывать сохранение внутренних пустот; обзор отмечает применение дополнительного управления давлением. Наружный диаметр в такой системе описывает лишь одну часть геометрии. Само наличие полости не означает, что получен конкретный коммерческий тип волокна с известными характеристиками. Здесь речь о технологической задаче сохранения структуры при размягчении и уменьшении масштаба. Для её понимания достаточно разделить сплошную заготовку и сборку с внутренними каналами, не приписывая любой капиллярной конструкции свойства и готовность к применению других исследованных образцов.
В обзоре рассматривается и двойной тигель: материалы сердцевины и оболочки подаются из расположенных совместно ёмкостей и соединяются в зоне формирования волокна. Такой подход позволяет работать без преформы обычного вида, однако контакт расплава с тиглями создаёт собственную проблему загрязнения. Авторы связывают метод прежде всего с определёнными системами более легкоплавких стёкол. Поэтому он не выступает универсальной заменой изготовления высокочистой кварцевой преформы. Сравнивать эти маршруты нужно с учётом материала: одинаковая цель получить сердцевину и оболочку не означает одинаковую допустимую температуру, одинаковые источники примесей или одинаковое устройство оборудования для всех стеклянных систем.
Качество движения заготовки и волокна зависит также от механической организации установки. В обсуждении вытяжки авторы обращают внимание на соосность элементов, жёсткость конструкции и изоляцию от вибраций. Эти требования дополняют химию и нагрев: даже подходящий материал необходимо провести через устойчиво организованный процесс. При этом отдельное изображение высокой башни ничего не сообщает о фактической точности её работы. Для сравнения установок нужны данные о том, какую геометрию и материал они формируют и как контролируют процесс. Высота, внешний размер и наличие катушки сами по себе не заменяют такого описания технологической функции.
Что исследуют в печати и лазерной обработке
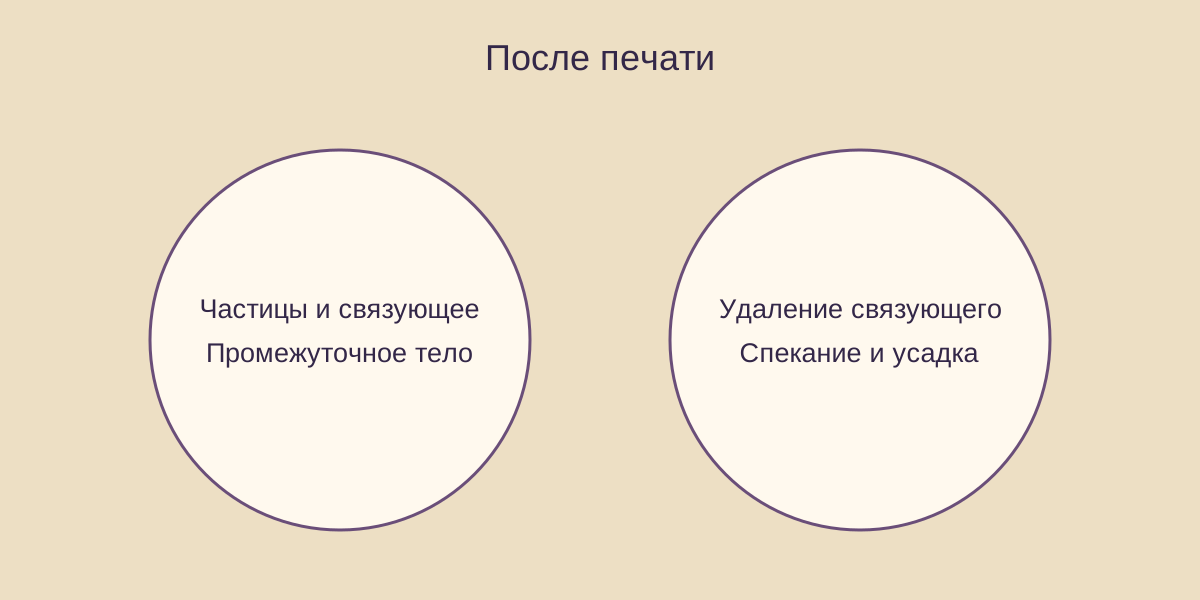
Аддитивные методы предлагают иной способ задать форму заготовки. В рассмотренных авторами примерах используют кварцевые частицы в органическом связующем: сначала получают промежуточное тело, затем удаляют связующее и проводят спекание. Печатная форма поэтому не равна окончательной стеклянной детали. Усадка при последующей обработке меняет размеры, и её приходится учитывать при проектировании. В одном из направлений печатают наружную структуру, которую затем заполняют материалом сердцевины. Для оценки такого подхода важна вся цепочка от печати до плотного стекла. Возможность воспроизвести исходный контур ещё не доказывает сохранение его размеров и оптического качества после удаления органической части.
Описание иллюстрации
- После печати
- Частицы и связующее
- Промежуточное тело
- Удаление связующего
- Спекание и усадка
При лазерном сплавлении порошкового слоя возникают другие ограничения. Обзор связывает недостаточное уплотнение с остаточными порами, а поведение вязкого стекла — с возможным удержанием пузырьков. Дополнительная обработка может улучшать состояние материала, одновременно вызывая усадку. Это объясняет, почему деталь, геометрически похожая на преформу, ещё нуждается в проверке как оптический материал. Сведения относятся к рассмотренному состоянию исследований, а не к неизменному запрету на развитие технологии. Их практический смысл в другом: форму, плотность и отсутствие рассеивающих включений необходимо рассматривать вместе, когда обсуждается переход от напечатанного объекта к волокну с требуемыми свойствами.
Лазерное нанесение порошка организовано иначе, чем сплавление заранее уложенного слоя. Порошок подают к локальной нагретой области на поверхности, а перемещение этой области позволяет последовательно создавать нужную геометрию. В обзоре такой подход рассматривается среди методов изготовления специальных стеклянных структур. Он связывает подачу вещества с локальным источником тепла, поэтому важны не только выбранный материал, но и устойчивость его поступления. Описание принципа не означает готового способа массового выпуска любой преформы. Это отдельная исследовательская возможность формировать стеклянную деталь, которую затем нужно оценивать по составу, структуре и пригодности к последующему получению волокна.
Взаимодействие лазера с порошком и поверхностью включает поглощение, отражение и рассеяние излучения. Поэтому нагрев материала зависит не от одной паспортной мощности источника. В рассмотрении процесса авторы связывают результат с формой потока частиц и его взаимодействием с горячей областью. Это помогает понять предел слишком простой картины, в которой лазер лишь заменяет обычную горелку. Локальная подача и локальный нагрев должны работать совместно, а возникающая структура должна сохранять требуемое качество. Из качественного объяснения нельзя вывести универсальные настройки оборудования: конкретные режимы относятся к определённым материалам и установкам, а не к любому кварцевому порошку.
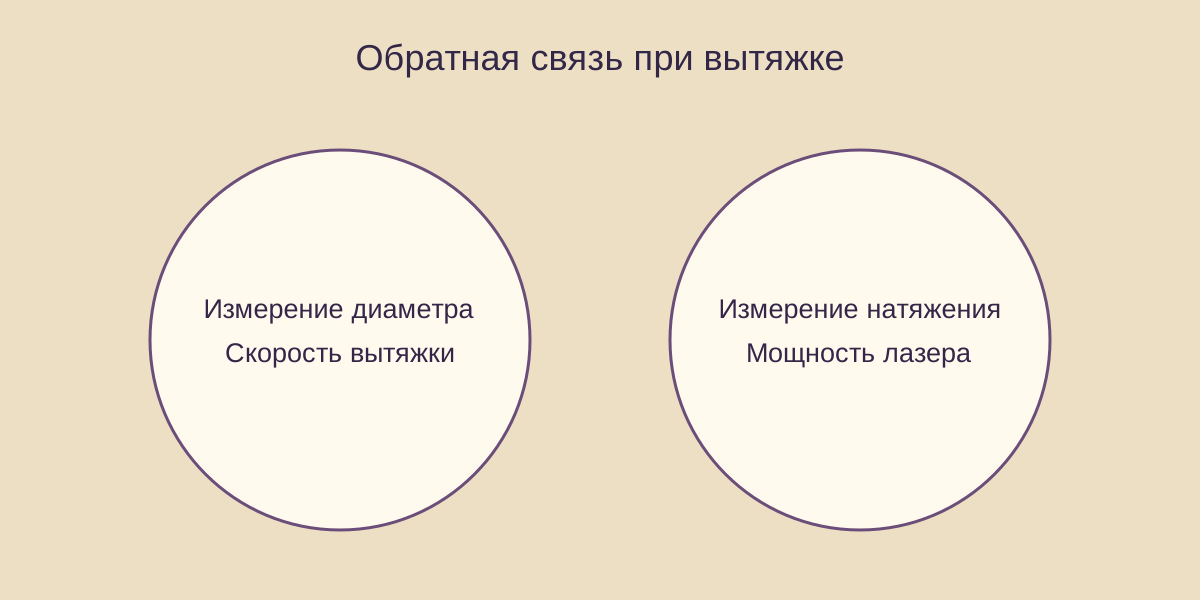
Описание иллюстрации
- Обратная связь при вытяжке
- Измерение диаметра
- Скорость вытяжки
- Измерение натяжения
- Мощность лазера
Лазер исследуют и как источник нагрева непосредственно при вытяжке. Для углекислотного лазера обзор отмечает сильное поглощение кварцевым стеклом: энергия преимущественно поступает к поверхности, а внутренние области нагреваются за счёт переноса тепла. С увеличением толщины заготовки это создаёт трудность, поскольку поверхность может перегреваться раньше, чем достаточно прогреется объём. Поэтому успешная работа с тонким образцом не подтверждает возможность без изменений обрабатывать существенно более толстую преформу. Здесь ограничение связано с распределением энергии внутри стекла, а не только с доступностью лазерного источника или возможностью направить его луч на торец заготовки.
Другие длины волн изменяют глубину проникновения излучения. В обзоре описана лабораторная вытяжка с лазером на окиси углерода, для которого поглощение в кварце меньше, чем у рассмотренного углекислотного источника. Авторы также обсуждают обратную связь: измерение диаметра используют для управления скоростью вытяжки, а измерение натяжения — для изменения мощности нагрева. Эти примеры показывают работу исследовательской системы управления, но не устанавливают её промышленную производительность. Новые способы рассматриваются прежде всего в контексте специальных волокон и ограниченных исследовательских партий. Их нельзя автоматически переносить на масштаб обычного телекоммуникационного производства или считать подтверждённым оснащением конкретного строящегося предприятия.
Какие стадии нельзя смешивать при сравнении
Таким образом, техническое содержание производства раскрывается через последовательность проверяемых задач. Сначала необходимо получить состав и распределение стеклянных областей, затем сохранить их при вытяжке и защитить поверхность готового волокна. Внешне похожие заготовки могут быть изготовлены разными путями, а перспективные лабораторные методы решают отдельные ограничения этих путей. Сообщение о проекте завода подтверждает только то, что прямо установлено его источником; обзор объясняет технологические возможности и трудности. Чтобы сопоставлять будущие сведения о таком производстве, полезно разделять следующие вопросы, не подменяя один ответ другим:
- Как получены плотное стекло и распределение добавок в преформе?
- Каким способом сформированы сердцевина, стеклянная оболочка и их граница?
- Как при вытяжке контролируют диаметр, нагрев и сохранение внутренней геометрии?
- Когда и для какой защиты наносят наружное полимерное покрытие?
- Относится результат к лабораторному образцу, специальной партии или подтверждённому промышленному процессу?
Исторический источник: Алексей Жабин, «Волокно обретает форму», «Коммерсантъ», 22 июля 2024 года. Техническая часть самостоятельно изложена и адаптирована по обзору Павла Маневского (Pawel Maniewski), Тима Вёрманна (Tim J. Wörmann), Вальдаса Пасискевичюса (Valdas Pasiskevicius), Кристофера Холмса (Christopher Holmes), Джеймса Гейтса (James C. Gates) и Фредрика Лаурелла (Fredrik Laurell), «Advances in laser-based manufacturing techniques for specialty optical fiber», онлайн-публикация 20 апреля 2024 года, DOI: 10.1111/jace.19838, лицензия CC BY 4.0. Структура и формулировки изменены; исходные рисунки, таблицы и фрагменты текста не воспроизводятся. Иллюстрации лабораторных предметов не изображают упомянутый проект или установки авторов обзора.
Оставить комментарий